广西中科万宏数字化解决方案在制造业场景中的应用案例分享
📅 2026-09-29
🔖 广西中科万宏信息科技有限责任公司:软件开发,信息系统集成,信息技术服务,数字化方案,技术咨询
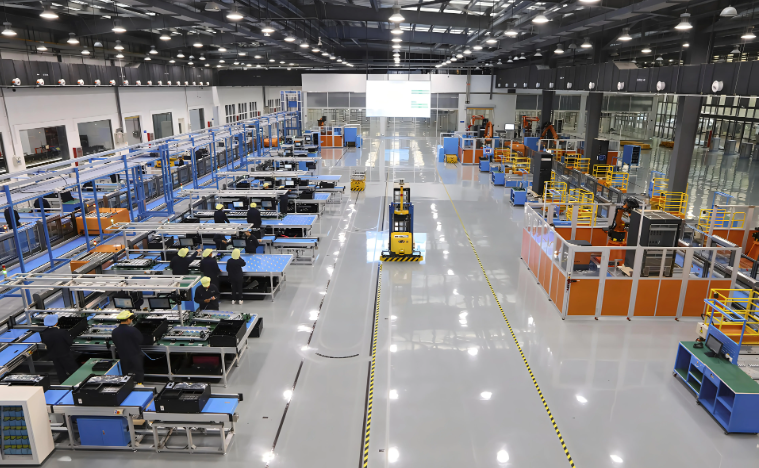
在广西某汽车零部件工厂的冲压车间,设备综合效率长期徘徊在72%左右,停机原因靠人工记录,数据滞后超过4小时。引入广西中科万宏信息科技有限责任公司:软件开发,信息系统集成,信息技术服务,数字化方案,技术咨询团队打造的轻量化边缘计算方案后,这一局面在六周内发生了改变。
从数据采集到闭环控制的技术路径
该方案并未直接替换原有PLC,而是通过信息系统集成能力,在设备侧部署边缘网关,以OPC UA协议采集冲压机、送料机构的实时电流与振动波形。自研的时序数据库对高频数据做降采样与特征提取,再经由软件开发定制的看板呈现OEE拆解——时间开动率、性能开动率、合格品率各自独立计算,避免传统统计中“一锅粥”的模糊归因。
实操层面的三个关键动作
- 数据对齐:将MES工单与设备状态按秒级时间戳对齐,解决“有产量无状态”的错位问题;
- 阈值动态化:根据模具更换记录自动调整振动报警阈值,减少换型后的误报;
- 根因推送:当停机超过90秒,系统自动向班组长推送可能原因(如送料卡滞、液压油温异常)。
上述动作背后,是信息技术服务团队驻场三周完成的工艺知识固化。没有这一步,再好的数字化方案也只是仪表盘。
数据对比:六周前后的变化
实施前:平均故障响应时间47分钟,OEE 72.3%,废品率2.8%。实施后:响应时间降至12分钟,OEE提升至81.6%,废品率1.9%。按该车间年产值1.2亿元估算,仅废品率下降一项,年节约材料成本约108万元。
这套方案的复制性在于:不追求“大而全”的平台,而是用技术咨询先锁定单点瓶颈,再以最小闭环验证价值。对于广西区内中小制造企业,这种路径比一次性砸重金上MES更务实。